Endüstriyel PLC Programlama
PLC Programlama
Hattınızı çalıştıran programı, sonradan başkasının da açabileceği şekilde yazıyoruz.
Makineyi kuran firma gitti, programa kimse dokunamıyor
Üretim yapan çoğu tesiste bir korku vardır ve genelde yüksek sesle söylenmez.
Hattı çalıştıran program bir yerlerde duruyor ama kimsede kaynağı yok. Belki eski bir dizüstü bilgisayarda, belki makineyi kuran firmada. O firmanın hâlâ faaliyette olup olmadığı bile belirsiz. Şifre gerekiyor, şifreyi bilen kişi iki yıl önce ayrılmış.
Sonuç şu oluyor: küçük bir değişiklik bile yapılamıyor. Yeni bir ürün için ayar değiştirmek gerekiyorsa operatör kendi yöntemini buluyor. Bir sensör bozulduğunda programda köprüleniyor. Zamanla makine, kimsenin tam olarak bilmediği bir şekilde çalışmaya başlıyor.
Belgelenmemiş program ayrı bir sorun. Açtığınızda karşınıza çıkan şey isimlendirilmemiş etiketler ve açıklama satırı olmayan bloklar oluyor. Bunu anlamaya çalışmak, baştan yazmaktan uzun sürebiliyor.
Yedek meselesi de var. Program yedeği alınmıyorsa, kartın bozulduğu gün hat günlerce durur. Bunu yaşayan tesis sayısı, düşündüğünüzden fazla.
Bu durumun görünmeyen bir maliyeti daha var. Makine bilinmez hale geldikçe işletme ona göre planlama yapmaya başlıyor. Yeni bir ürün talebi geldiğinde “o hat bunu yapamaz” deniyor; aslında yapabilir ama programa dokunulamadığı için denenmiyor. Kontrol tarafındaki bir eksiklik, zamanla ticari bir kısıta dönüşüyor.
OKUNABİLİR KOD
Programı okunabilir bırakıyoruz
Yazdığımız program size ait ve kaynağı sizde kalıyor. Bunu pazarlık konusu yapmıyoruz.
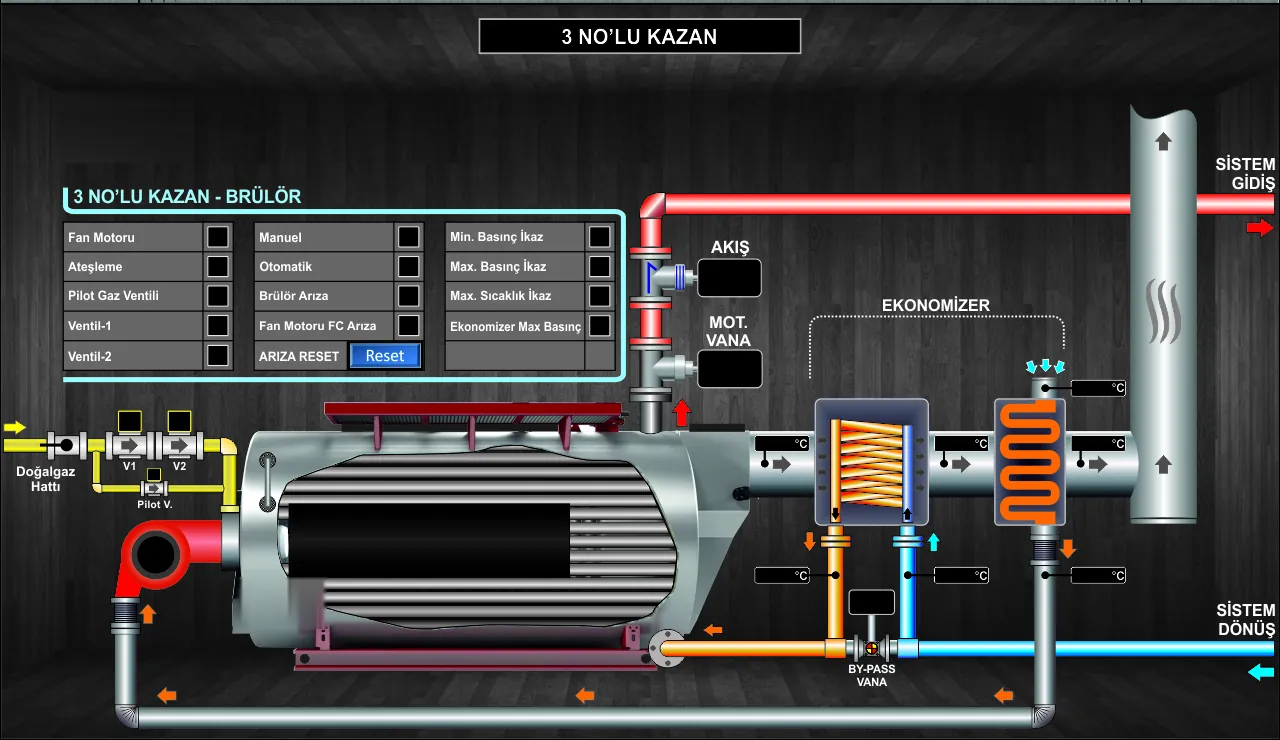
Etiketler anlamlı isimlerle yazılıyor, bloklar açıklanıyor, hangi bölümün ne yaptığı programın içinden okunabiliyor. Amaç sizi bize bağlamak değil; iki yıl sonra başka bir ekip açtığında ne olduğunu anlayabilmesi.
Teslimatta yalnızca çalışan bir hat vermiyoruz. Program kaynağı, yedeği, giriş çıkış listesi ve devreye alma notları da veriliyor. Kartın bozulduğu gün yedeği yüklemek dakikalarla ölçülüyor.
Güvenlik tarafını baştan işin içine alıyoruz. Acil stop, kapı emniyeti ve kilitlemeler programın sonradan eklenen kısmı değil, kurgunun parçası. Bunun tartışılacak bir yanı yok.
Değişiklikler kayıt altında ilerliyor. Ne zaman ne değiştirildiği ve neden değiştirildiği duruyor. Bir hafta sonra hattın neden farklı davrandığını tartışmıyorsunuz.
Test tarafında da sıra belli: önce ofiste, sonra saha koşullarında. Devreye alma vardiya planına göre yapılıyor ve gerekiyorsa geceye alınıyor.
Hattın dışarıya veri vermesi de baştan düşünülüyor. Üretim adedi, duruş süresi ve çalışma durumu program yazılırken erişilebilir bırakılıyor. Sonradan eklemek her zaman mümkün ama daha pahalıya geliyor; raporlama ihtiyacı bugün konuşulmasa bile bir yıl içinde geliyor.
Devreye alma bittiğinde iş orada kesilmiyor. İlk haftalarda ortaya çıkan ince ayarlar takip ediliyor, operatörden gelen geri bildirim programa yansıtılıyor. Bir hattın gerçek karakteri ancak birkaç vardiya sonra belli oluyor.
DEVREYE ALMA
Sahada devreye alıyoruz
İşin masa başında biten kısmı azdır. Program yazılır, sahaya inilir ve gerçek makinede işler değişir.
Devreye alma sırasında sensörün beklenen yerde olmadığı, motorun ters döndüğü, çevrim süresinin kâğıttakiyle uyuşmadığı ya da operatörün alışkanlığının programla çeliştiği ortaya çıkar. Bunları çözmeden hat teslim edilmez.
Kapsamımıza şunlar giriyor: kontrol mimarisinin kurulması, program yazımı, pano ve saha bağlantılarının doğrulanması, devreye alma, operatör eğitimi ve teslim dokümantasyonu.
Pano tarafı da bizde. Kart tasarımı ve gömülü yazılım gerektiren özel işler için: Elektronik ve Gömülü Sistemler
Operatörün baktığı ekran ayrı bir iş: SCADA ve HMI Sistemleri
Set değerleri adıyla duruyor
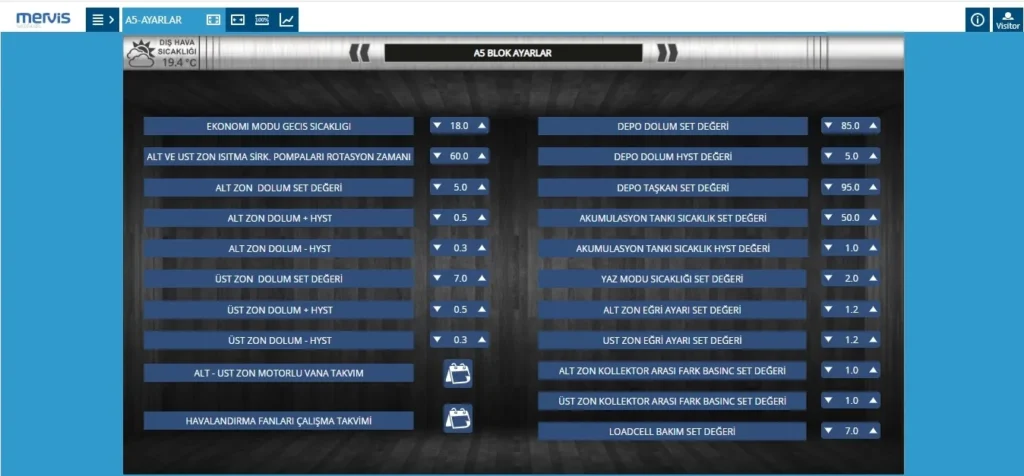
Ayar ekranında her set değeri ne işe yaradığı yazılı olarak duruyor: geçiş sıcaklığı, dolum set değeri, histerezis ve pompa rotasyon süresi.
Sahada devreye alırken değişen değerler buradan giriliyor, programın içine gömülü kalmıyor.
BAŞLANGIÇ NOKTASI
Yeni hat mı, duran makine mi
Gelen işler genelde üç türlü oluyor.
Birincisi sıfırdan hat ya da makine. Burada iş, kontrol mimarisinin baştan doğru kurulmasıyla başlıyor ve devreye almayla bitiyor.
İkincisi yaşlanmış kontrol tarafı. Makine sağlam, mekanik tarafta sorun yok ama kontrolör eski, yedek parçası kalmamış ya da programa erişilemiyor. Bu işin adı yenileme: Mevcut Sistem Entegrasyonu
Bu ikinci grupta sık karşılaştığımız bir yanlış anlama var. Kontrolör eskidi diye makinenin tamamının değişmesi gerektiği düşünülüyor. Mekanik taraf sağlamsa gereken bu değil; yenileme, yeni makine yatırımının küçük bir bölümüyle yapılabiliyor ve süre haftalarla ölçülüyor.
Üçüncüsü de devraldığımız işler. Başkasının yazdığı, yarım kalmış ya da sahada sorun çıkaran bir programı düzeltmek. Bunu yapıyoruz ama önce mevcut programı inceleyip ne durumda olduğunu söylüyoruz. Bazen düzeltmek, baştan yazmaktan pahalıya geliyor ve bunu gizlemiyoruz.
Otomasyonun işletmeye etkisi üzerine: Otomasyon Yazılımının İşletmelere Faydası · Tüm otomasyon başlıkları: Endüstriyel Otomasyon
NEDEN CODIGNO
Hattı bilen biri yazmalı
PLC yazan çok kişi var. Aradaki fark, kodu yazan kişinin hattı görüp görmediğinde çıkıyor.
Bir makinenin nasıl arızalandığını, operatörün acele ettiğinde ne yaptığını ve bir sensörün tozlu ortamda nasıl yanılttığını bilmeyen biri, kâğıt üzerinde doğru ama sahada sürekli duran bir program yazar.
15 yıldır üretim tesislerinde çalışıyoruz. Döküm, gıda, enerji ve saha otomasyonu tarafında farklı hatlarda devreye alma yaptık.
Sahayı bilmenin ikinci karşılığı süre tarafında çıkıyor. Devreye almada nelerin ters gidebileceğini önceden bilen bir ekip, takvimi gerçekçi kurar. Kâğıt üzerinde iki günlük görünen bir devreye almanın neden bir haftaya yayıldığını sonradan açıklamak zorunda kalmıyoruz.
Her iş PLC işi değil. Bazen istenen şey kontrol değil kayıt tutmaktır ve bunun için hatta dokunmaya gerek yoktur. Böyle bir durumda size otomasyon projesi satmıyoruz.
SIK SORULANLAR
Sık sorulan sorular
Programın kaynağı bizde kalıyor mu?
Kalıyor. Kaynak, yedek ve dokümantasyon teslimatın parçası. Bunu şartname konusu yapmanıza gerek yok, standart uygulamamız.
Mevcut PLC markamızla çalışıyor musunuz?
Yaygın markaların çoğuyla çalışıyoruz. Tesisinizde hangi kontrolörler olduğunu söyleyin, keşifte netleştirelim.
Üretimi durdurmamız gerekir mi?
Hazırlık ve test aşamasının çoğu üretim devam ederken yapılabiliyor. Duruş gerektiren adımlar önceden takvime bağlanıyor ve genelde planlı bakım penceresine yerleştiriliyor.
Kendi bakım ekibimiz sonradan müdahale edebilir mi?
Amaç zaten bu. Program okunabilir yazılıyor ve teslimde ekibinize aktarım yapılıyor.
Eski bir programı devralır mısınız?
Devralıyoruz. Önce inceleyip durumunu ve gerçekçi seçenekleri söylüyoruz.
Güvenlik fonksiyonları da kapsamda mı?
Evet. Emniyet devreleri ve kilitlemeler baştan kurgunun içinde yer alıyor.
Devreye aldıktan sonra destek veriyor musunuz?
Veriyoruz. Kapsam ve yanıt süresi sözleşmede tanımlanıyor.
Hangi hattınız sizi endişelendiriyor?
Makine ve kontrolör listenizi paylaşın; mevcut durumu inceleyip ne gerektiğini, ne kadar süreceğini ve maliyeti çıkaralım.